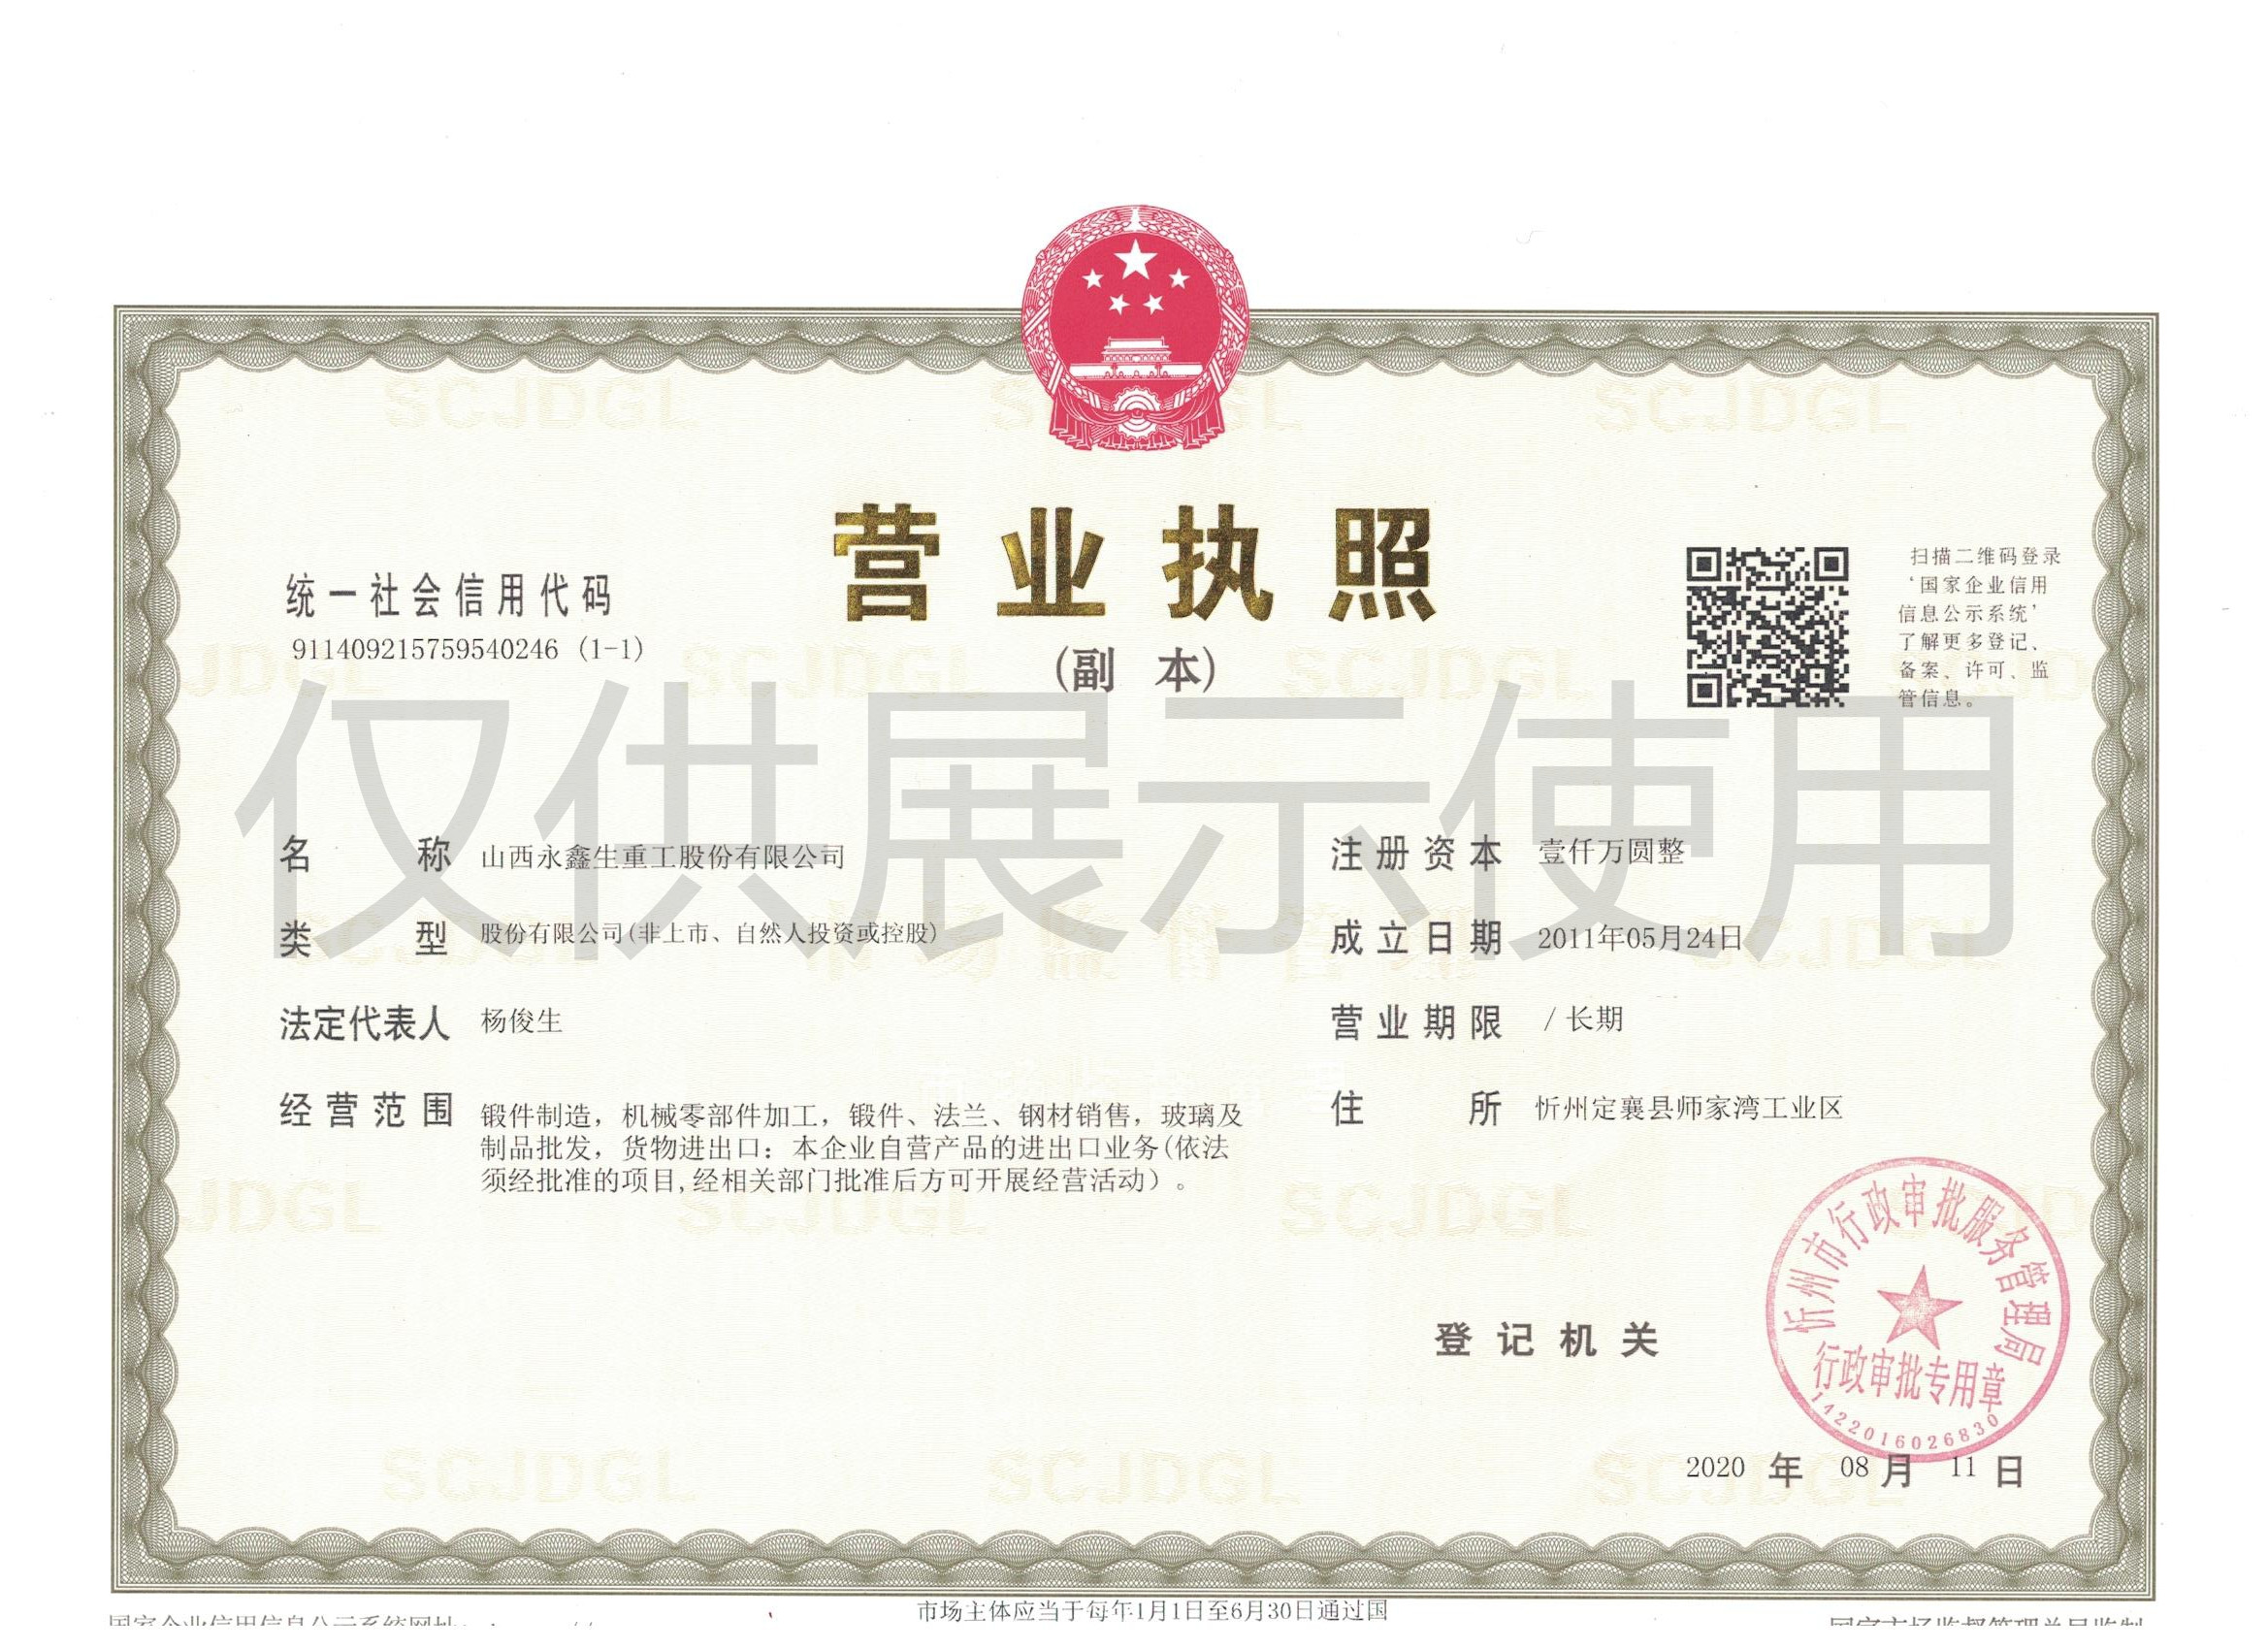
很多人见过飞驰在钢轨上的列车,却很少有人知道,承载整列列车重量的火车轮,是从一块厚重实心钢坯,历经多道高温锻造工序,依靠万吨压机强力成型而来。山西永鑫生锻造厂,三十年专业品质保证,配套三一、振华、华锐、太重等重工龙头,拥有万吨级锻造压机、辗环设备、热处理生产线,完整掌握火车轮全流程锻造工艺,一块普通钢坯,在这里一步步蜕变为可以安全跑行百万公里的轨道火车轮锻件。

火车轮锻造的第一步是原料验收与下料。生产所用钢坯为车轮专用优质合金钢,进厂先做材质化验、探伤复检,确认内部无裂纹、夹杂、疏松缺陷,再按照成品车轮重量、加工余量精准切割下料。下料后的钢坯表面清理氧化皮,避免高温加热阶段氧化皮压入锻件基体,形成表面缺陷,埋下疲劳隐患。原料的严格筛选,是后续所有工序稳定生产的前提。
第二步是高温加热。钢坯送入大型台车式加热炉,采用分段升温、保温控温制度,缓慢升温至锻造温度区间,均匀奥氏体化。升温速度不能过快,防止钢坯内外温差大产生热裂纹;也不能过热过烧,避免晶粒粗大,直接导致车轮韧性下降。炉内配备红外测温装置,实时监控坯料温度,保证每一块钢坯出炉温度均匀一致,为后续锻打成型打下基础。
第三步,也是最震撼的环节:万吨压机模锻预成型。高温通红的钢坯转运至锻造工位,万吨锻造压机向下施压,钢坯在模具型腔内部发生剧烈塑性变形,初步压出车轮的轮毂、辐板、轮辋雏形,同时完成中心冲孔。巨大压力打碎钢材内部原始疏松组织,把晶粒充分细化,金属开始顺着车轮受力方向流动,初步形成连续的金属流线,这也是锻造车轮相比铸造车轮强度、韧性更强的根本原因。

预锻完成之后,进入辗环扩辗工序。预成型坯料套在辗环设备芯辊上,驱动辊持续碾压,逐步扩大轮辋直径,辗出符合图纸要求的车轮外轮廓、踏面基础形态。辗扩过程缓慢均匀变形,轮辋位置的金属流线沿着圆周方向连续环绕,完美匹配车轮滚动受力,大幅提升抗接触疲劳性能,这是火车轮成型中不可替代的关键工序。
成型毛坯自然冷却后,进入热处理工序。通过正火、轮辋淬火、回火组合工艺,消除锻造残余应力,调整金相组织,踏面区域形成耐磨硬化层,辐板保留充足韧性。热处理之后进行抛丸清理,去除表面厚重氧化皮,方便后续机加工与探伤检测。
数控精加工、探伤检测是出厂前最后两道关卡。数控设备精修踏面曲线、轮缘、内孔,保证装配精度;每件车轮锻件依次开展超声波探伤查内部缺陷、磁粉探伤筛查表面微裂纹,同步抽检硬度、冲击、拉伸力学性能,全部合格才算成品。

从厚重冰冷钢坯,到高温锻打辗扩,再到热处理、机加工、层层探伤,一块钢坯蜕变火车轮的全过程,凝聚锻造行业精密控制技术。永鑫生锻造依托自有大型设备,全程自主把控每一道工序,可按需提供火车轮毛坯锻件、精加工成品,支持不同规格轨道车轮定制,以扎实锻造工艺,产出安全可靠的轨道交通车轮锻件。