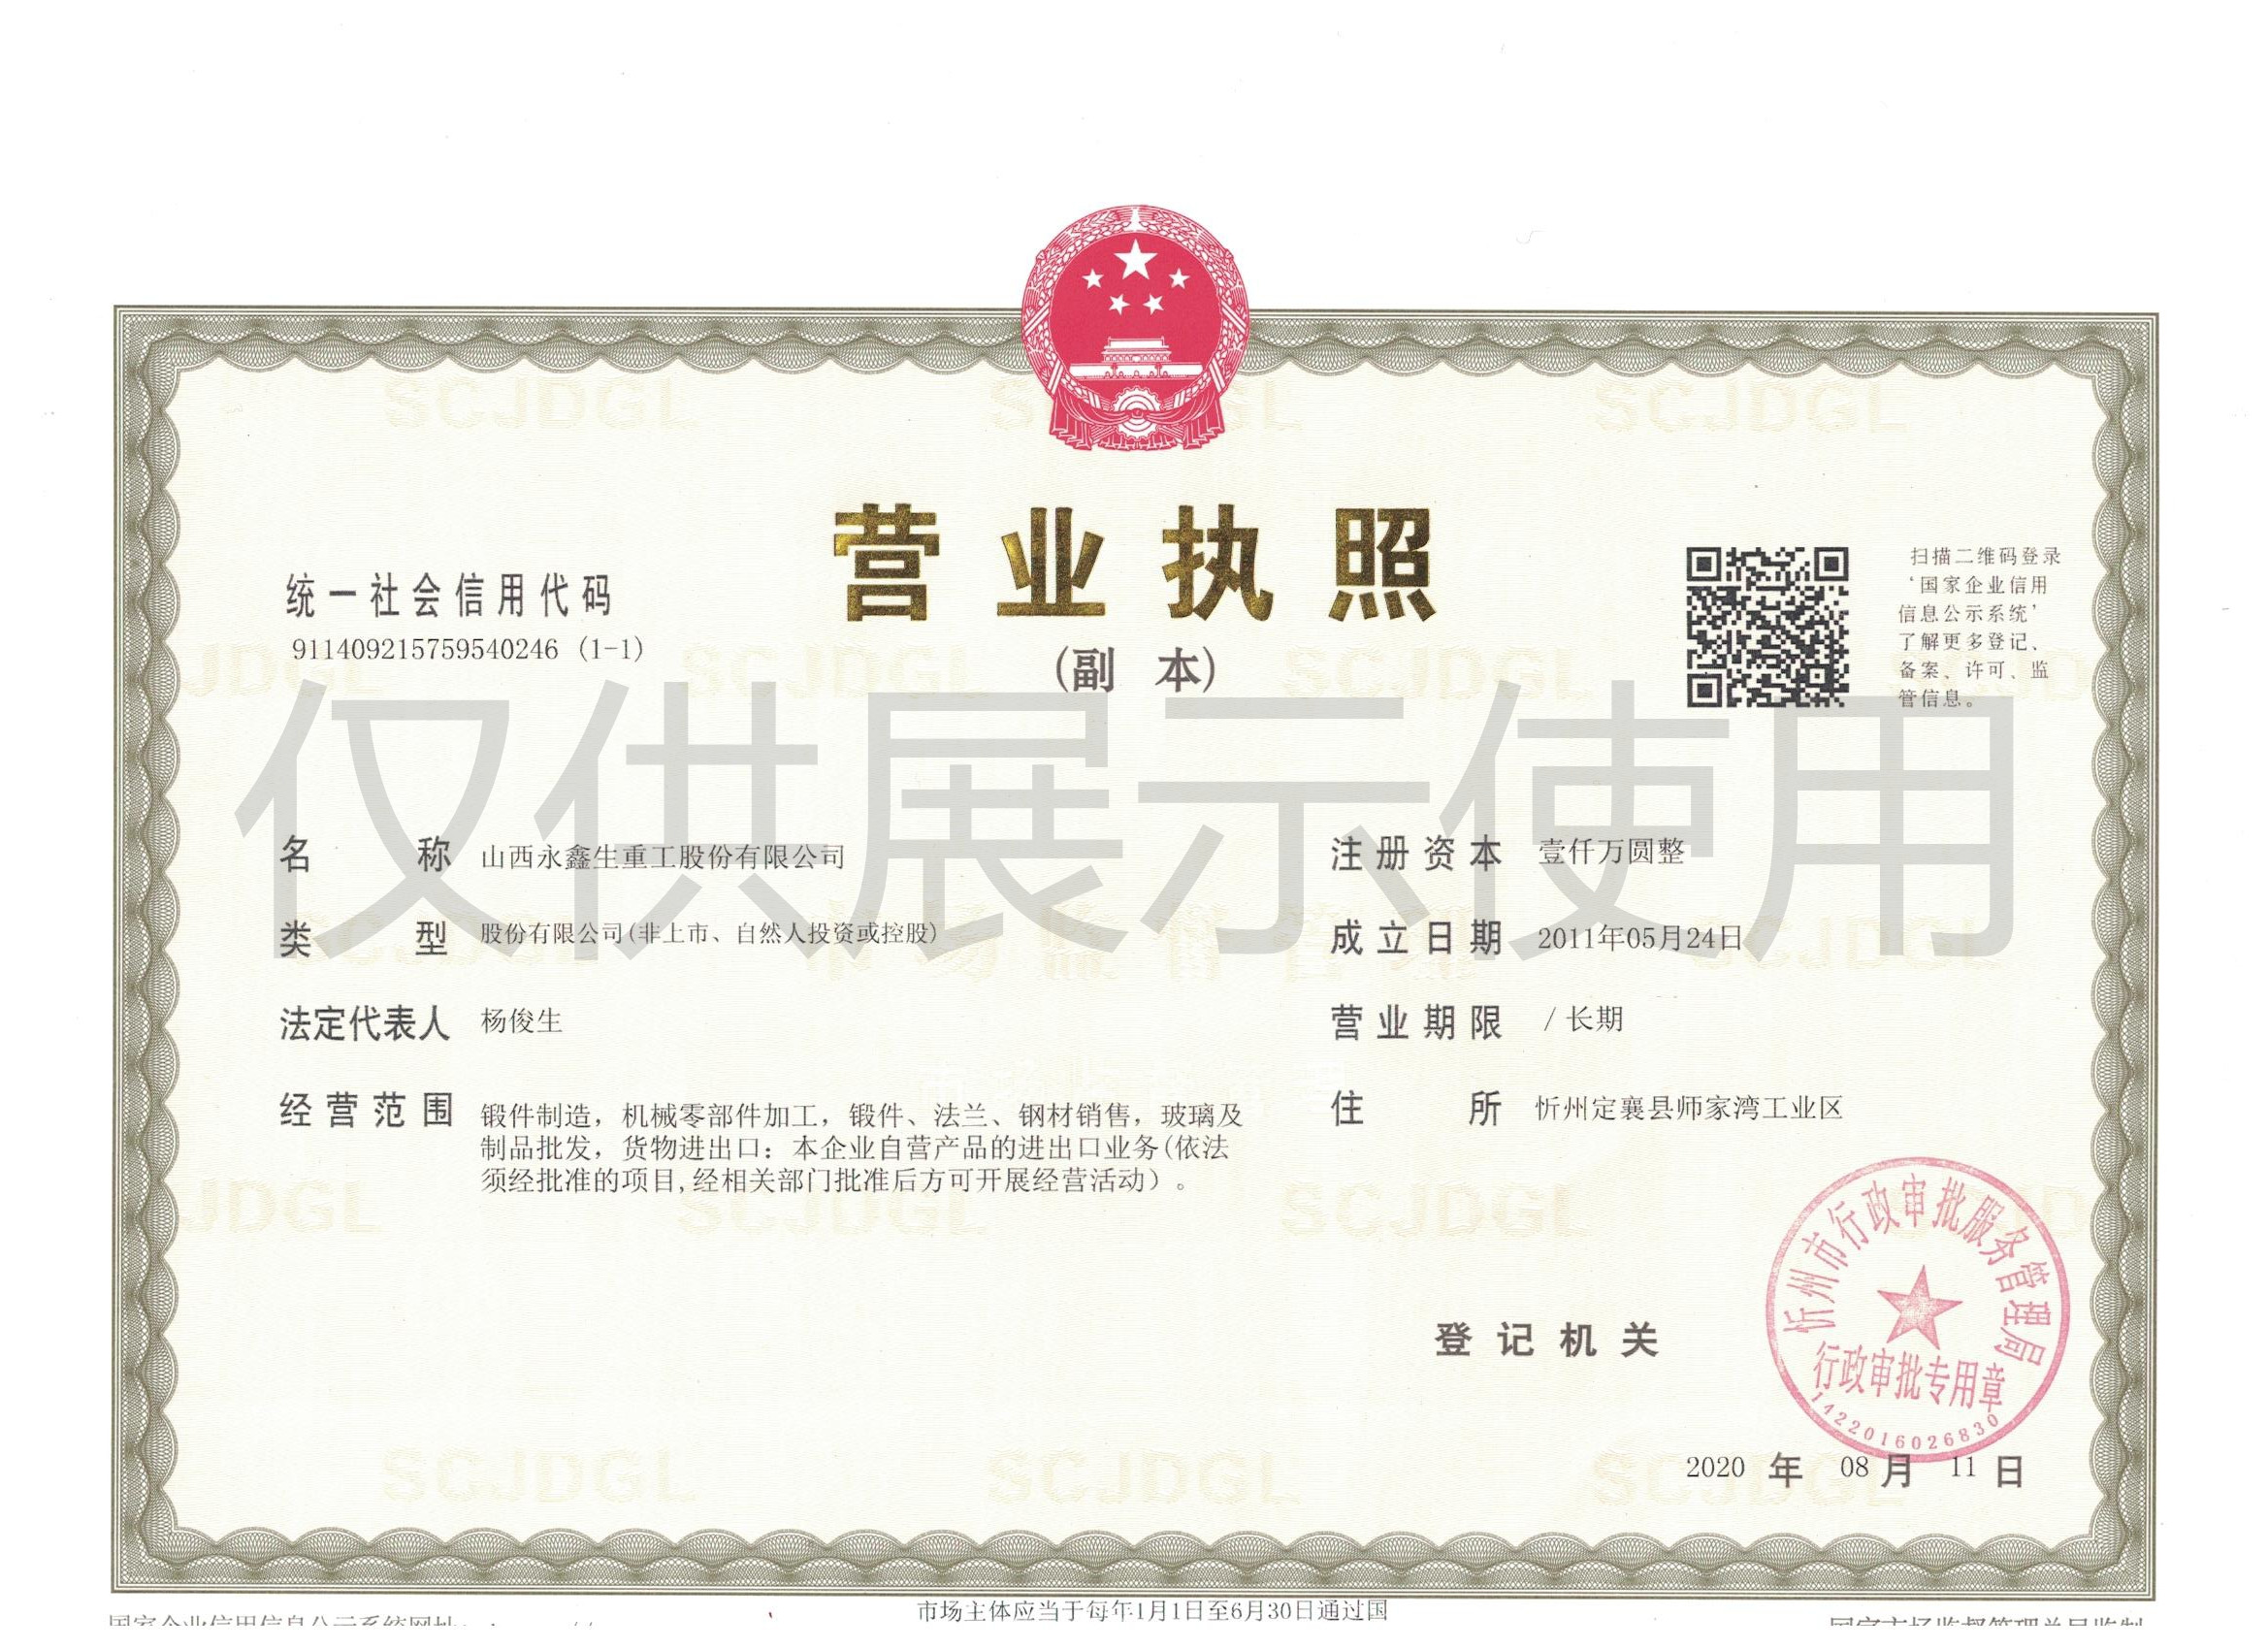
很多装备制造企业采购轨道轮,需要分别找锻造厂生产毛坯、机加工厂精加工,多方对接沟通成本高,交货周期难以把控,尺寸配合、质量责任容易出现纠纷。山西永鑫生锻造厂三十年专业品质保证,配套三一、振华、华锐、太重,打造从钢锭下料、锻造、热处理、无损探伤、数控精加工一站式42CrMo轨道轮锻件生产能力,毛坯、半成品、精加工成品一体化交付,减少客户供应链对接环节。

整套服务流程始于原材料筛选。选用优质合金钢锭,进厂光谱检测、外观检验,确认材质合格之后,按照图纸余量精准下料。随后进入加热、锻造工序,依托15000吨压机整体模锻成型42CrMo轨道轮毛坯,严格控制锻造温度、锻造比,锻后缓冷释放应力,保证毛坯内部组织致密,金属流线连续完整。毛坯粗加工去除表面氧化皮、多余余量,开展第一次超声波探伤,排查内部缺陷,不合格毛坯直接剔除。
探伤合格毛坯进入热处理车间,执行正火+调质+踏面高频淬火工艺,调控基体韧性与踏面耐磨性能。热处理完成之后再次硬度检测、本体取样力学试验,确认力学指标达标,之后开展二次无损探伤(UT+MT),排查热处理后暴露的缺陷。全部检测合格工件转入精加工车间。
精加工采用数控立车、数控磨床加工轨道轮踏面、轮缘、轮毂内孔、端面。严格控制尺寸公差、形位公差与表面粗糙度,轮毂内孔、踏面精加工精度满足装配要求。精加工完成后清洁工件,去除毛刺、油污,外观检查,最终成品复检尺寸与表面质量。

一站式服务优势显著:第一,全流程同一厂家管控,锻造、热处理、机加工工艺协同优化,避免锻造毛坯余量不合理,导致精加工之后性能不足;第二,质量责任主体唯一,材质、探伤、热处理、尺寸检测报告统一出具,客户验收更简单;第三,缩短交付周期,省去毛坯转运、跨厂沟通时间;第四,支持按需交付,客户可只采购锻造毛坯自行加工,也可采购粗加工半成品,或者直接采购精加工成品,到货即可装配使用。
永鑫生42CrMo轨道轮锻件广泛配套矿山轨道车、港机轨道起重设备、冶金轨道台车。支持来图定制,可根据客户特殊工况调整热处理参数、硬化层深度。三十年锻造经验,15000吨大型锻造设备,全套检测设备,一站式解决重载轨道轮锻件采购需求,为重工装备企业降本增效。